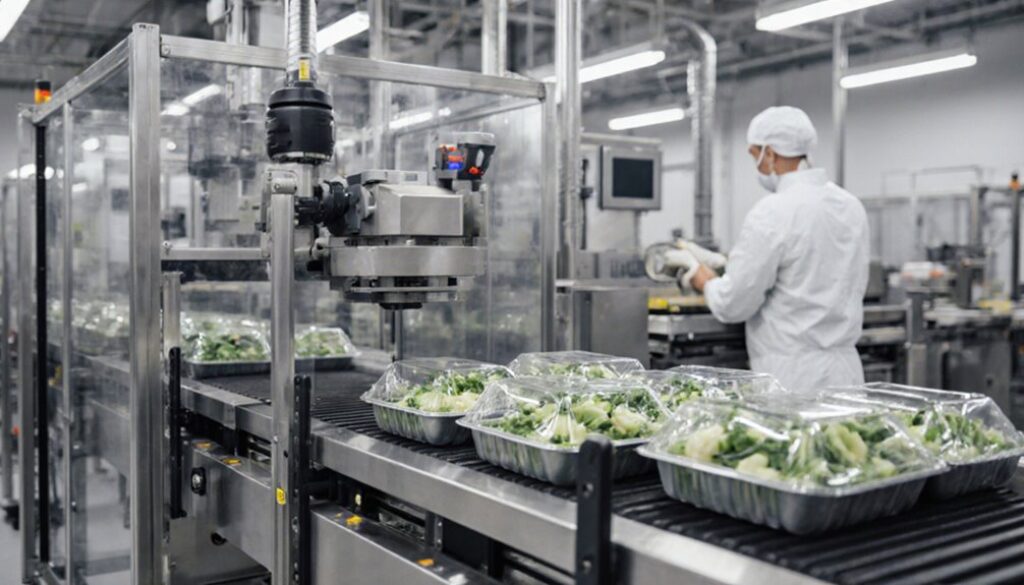
Verpackungsmaschinen für Lebensmittel und ihre Anforderungen
Maschinen zur Lebensmittelverpackung sollten auf Produktform, Feuchtigkeit, Viskosität, Partikelempfindlichkeit, Kontaminationsrisiko und den erforderlichen Durchsatz abgestimmt sein. Abfüllmaschinen erfordern eine präzise Dosierung sowie hygienische, gut zu reinigende Produktwege; Siegelmaschinen erfordern validierte Temperatur, Druck, Siegelzeit und Dichtheitsprüfungen. Verpackungs- und Etikettiermaschinen müssen Produkte schützen und konforme Rückverfolgbarkeitsinformationen anbringen. Materialien, Formate, die Einhaltung von Vorschriften für den Lebensmittelkontakt, Reinigungsvalidierung, HACCP-Kontrollen und Automatisierungsgrade müssen überprüft werden. Die folgenden Abschnitte erläutern diese Anforderungen an Auswahl und Validierung.
Lebensmittelverpackungsmaschinen den Lebensmittelarten zuordnen
Lebensmitteleigenschaften bestimmen die geeignete Verpackungsmaschine, da Produktform, Feuchtigkeitsgehalt, Viskosität, Partikelgröße, Temperatur und Kontaminationsrisiko sowohl die Maschinenausführung als auch die Verpackungsmethode beeinflussen. Trockene Pulver erfordern geschlossene, staubkontrollierte Systeme mit präziser Dosierung und Absaugung. Granulierte Lebensmittel benötigen eine schonende Handhabung, um Bruch zu begrenzen, während empfindliche Backwaren einen stoßarmen Transport und produktschonende Kontaktflächen erfordern. Viskose Saucen verlangen hygienische Pumpen, bei Bedarf beheizte Produktwege und leicht zu reinigende Rohrleitungen. Frisches Fleisch, Milchprodukte und verzehrfertige Produkte erfordern eine hygienische Konstruktion, validierten Reinigungszugang und Materialien, die den Vorschriften für den Lebensmittelkontakt entsprechen.
Die Maschinenauswahl muss die Produktionsumgebung berücksichtigen, einschließlich Allergenkontrolle, Umgebungsbedingungen, Entwässerung und mikrobieller Belastung. Die Anlagen sollten die Planung von Reinigungszyklen durch zugängliche Komponenten, dokumentierte Verfahren und Prüfpunkte unterstützen. Hygienezonen müssen getrennt werden, um Kreuzkontaminationen zwischen Rohprodukten und Produkten aus Hochhygienebereichen zu verhindern. Hersteller und Bediener sollten Bedienerschulungen durchführen, um eine korrekte Reinigung, Inspektion, Produktumstellung und Rückverfolgbarkeit sicherzustellen.
Vergleich von Abfüll-, Versiegelungs-, Verpackungs- und Etikettiermaschinen
Abfüllmaschinen steuern die Produktdosierung und begrenzen die Exposition gegenüber Kontaminationen, während Versiegelungsmaschinen einen überprüften Packungsverschluss und die Barriereintegrität gewährleisten. Verpackungssysteme müssen Lebensmittel während der Handhabung schützen, ohne ungeeignete Kontaktmaterialien oder Hygienerisiken einzuführen. Etikettiermaschinen müssen leserliche, korrekte Pflichtangaben anbringen, einschließlich Rückverfolgbarkeits- und Allergenkennzeichnungen.
Füll- und Versiegelungsfunktionen
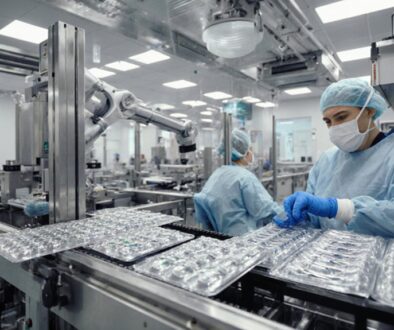
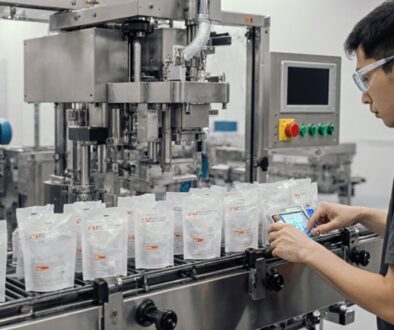
Verpackungslinien sind auf unterschiedliche Maschinenfunktionen angewiesen, um die Produktcontainment, die Verpackungsintegrität und die Rückverfolgbarkeit zu steuern. Abfüllanlagen dosieren Flüssigkeiten, Partikel, Pulver oder viskose Lebensmittel innerhalb definierter Toleranzen und begrenzen Überfüllung, Unterfüllung und Produktexposition. Hygienisches Design erfordert glatte, selbstentleerende Kontaktflächen, lebensmitteltaugliche Materialien, geschützte Dichtungen und gut zugängliche Inspektionspunkte. Die Integration von CIP-Systemen unterstützt validierte Reinigungszyklen bei geschlossenen Verarbeitungssystemen, reduziert manuelle Eingriffe und verringert Risiken der Kreuzkontamination.
Versiegelungsanlagen verschließen Schalen, Beutel, Becher oder Behälter mittels Wärme, Druck, Induktion oder Vakuum-Schutzgasverfahren. Parameter wie Temperatur, Verweilzeit, Druck und Restsauerstoff müssen überwacht und überprüft werden, um die Siegelnahtfestigkeit und die Haltbarkeitsleistung sicherzustellen. Maschinen sollten fehlerhafte Packungen automatisch ausschleusen und Aufzeichnungen führen, die HACCP-Kontrollen, die Validierung der Sanitärreinigung sowie geltende Vorschriften für Lebensmittelkontaktmaterialien und Verpackungen unterstützen. Die Kalibrierung gewährleistet einen gleichbleibenden Betrieb.
Anforderungen an Verpackung und Kennzeichnung
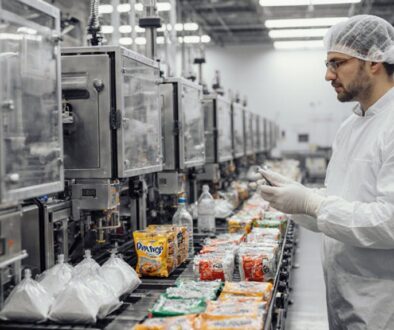
Sobald eine Verpackung gefüllt und versiegelt wurde, sorgen Verpackungs- und Etikettieranlagen für sekundären Schutz, Produktidentifikation und regulatorische Informationen. Verpackungsmaschinen müssen saubere Kontaktflächen, eine kontrollierte Folienführung und eine zuverlässige Verschlussintegrität gewährleisten, um Kontaminationen während Transport und Lagerung zu verhindern. Bei der Verwendung von Schrumpffolie, Schlauchbeuteln oder Materialien für Mehrfachpackungen sollten die Maschineneinstellungen Produktkompression, Siegelbeschädigungen oder eine beeinträchtigte Sichtbarkeit der Verpackung vermeiden.
Etikettiersysteme müssen Etiketten präzise und gleichmäßig auf den zugelassenen Bereichen der Verpackung anbringen. Gedruckte Angaben sollten Chargencodes, Daten, Zutaten, Allergeninformationen, Lagerhinweise und gesetzlich vorgeschriebene Deklarationen enthalten. Bildverarbeitungssysteme oder Barcode-Verifizierungen unterstützen die Rückverfolgbarkeitsanforderungen, indem sie fehlende, unleserliche oder falsche Etiketten erkennen. Hygienedokumentationen sollten Reinigungsaktivitäten, Materialwechsel, Etikettenabgleich, Prüfergebnisse und Korrekturmaßnahmen erfassen. Diese Kontrollen unterscheiden Verpackungs- und Etikettierfunktionen von primären Abfüll- und Versiegelungsvorgängen.
Überprüfen Sie die Kompatibilität von Verpackungsmaterial und Maschine
Verpackungsmaterialien sollten eine Barrierewirkung bieten, die den Anforderungen des Lebensmittels hinsichtlich Feuchtigkeit, Sauerstoff, Licht und Schutz vor Kontamination entspricht. Ihre Abmessungen, Steifigkeit und Oberflächeneigenschaften müssen dem vorgegebenen Format, Zuführweg und den Handhabungstoleranzen der Maschine entsprechen. Die Siegelschichten müssen zudem mit den Temperatur-, Druck- und Verweilzeiteinstellungen der Anlage abgestimmt sein, um hygienische, vorschriftsmäßige Versiegelungen zu gewährleisten.
Materialbarriereeigenschaften
Materialien mit Lebensmittelkontakt müssen eine Barriereleistung bieten, die der Empfindlichkeit des Produkts gegenüber Sauerstoff, Feuchtigkeit, Licht, Aromatransfer und mikrobieller Kontamination angemessen ist. Die Auswahl des Verpackungsmaterials muss auf validierten Permeabilitätsdaten, den vorgesehenen Lagerbedingungen, Verarbeitungstemperaturen sowie dem Fett-, Säure-, Salz- oder Alkoholgehalt des Lebensmittels basieren. Ein wirksamer Schutz der Haltbarkeit kann mehrschichtige Strukturen, funktionelle Beschichtungen, metallisierte Folien oder lichtundurchlässige Pigmente erfordern, sofern diese weiterhin für den direkten Lebensmittelkontakt geeignet sind.
Zu den Auswahlkriterien müssen außerdem die Unversehrtheit der Versiegelung, die Durchstoßfestigkeit und die Erhaltung der Barriereeigenschaften während der angegebenen Haltbarkeitsdauer gehören. Die Migrationsbeständigkeit muss unter vorhersehbaren Verwendungsbedingungen gemäß den geltenden Rechtsvorschriften für Materialien mit Lebensmittelkontakt nachgewiesen werden. Materialien dürfen keine Stoffe freisetzen, die die Sicherheit, die sensorische Qualität oder die Hygiene beeinträchtigen. Dokumentierte Lieferantenerklärungen, Prüfberichte und Rückverfolgbarkeitsaufzeichnungen unterstützen die Einhaltung gesetzlicher Vorschriften und die hygienische Risikokontrolle.
Kompatibilität des Maschinenformats
Die Kompatibilität des Produktformats ist vor der Produktion zu überprüfen, um sicherzustellen, dass Verpackungsmaterialien auf den vorgesehenen Füll-, Siegel-, Wickel-, Tiefzieh- oder Etikettiermaschinen zuverlässig laufen. Abmessungen, Steifigkeit, Rollenkernformat, Bahnlauf, Behältergeometrie und zulässige Toleranzen müssen den dokumentierten Maschinenspezifikationen entsprechen. Die Formateinstellung muss eine wiederholgenaue Positionierung ermöglichen, ohne Kontaminationsnischen zu schaffen oder lebensmittelberührende Oberflächen zu beschädigen.
Die Validierung sollte Probeläufe unter hygienischen Betriebsbedingungen umfassen und die korrekte Zuführung, das Schneiden, Formen, Codieren und Ausschleusen bestätigen. Die Kompatibilität von Maschinen und Schläuchen ist relevant, wenn Produktschläuche, Dosierköpfe und Packungseinläufe abgestimmte Durchmesser und hygienische Anschlüsse erfordern. Modulare Schnittstellen unterstützen kontrollierte Umrüstungen und die rückverfolgbare Integration zugelassener Zubehörteile. Dies verbessert die Flexibilität der Produktion und gewährleistet gleichzeitig Reinigbarkeit, Maßnahmen zur Allergenkontrolle, Bedienersicherheit sowie die Einhaltung der geltenden Anforderungen an Lebensmittelkontakt, Maschinen und Hygiene.
Abdichtmittel und Temperaturanpassung
Die Kompatibilität des Siegelsystems ist durch Abgleich der Siegelanspringtemperatur, des zulässigen Verweilzeitbereichs, der Druckanforderungen und der zulässigen Wärmebelastung des Verpackungsmaterials mit den validierten Siegelparametern der Maschine zu bestätigen. Materialspezifikationen, einschließlich mehrschichtiger Folienstruktur, Beschichtungszusammensetzung und Lebensmittelkontaktkonformität, sind vor der Produktionsfreigabe zu prüfen.
Die Planung der Temperaturregelung muss für jede Siegelstation Sollwerte, Toleranzen, Intervalle zur Sensorverifizierung und Alarmgrenzen festlegen. Ungleichmäßige Erwärmung, übermäßige Verweilzeit oder unzureichender Druck können Kanalundichtigkeiten, Delamination, Produktkontamination oder eine beeinträchtigte Barriereleistung verursachen. Die Konsistenz des Siegelsystems ist durch repräsentative Versuche unter Verwendung des vorgesehenen Produkts, der vorgesehenen Atmosphäre und der vorgesehenen Betriebsgeschwindigkeit zu verifizieren. Prüfungen der Siegelintegrität, beispielsweise Berst-, Schäl-, Farbeindring- oder Vakuumzerfallsmethoden, sollten dokumentiert werden. Reinigungsverfahren müssen Rückstandsansammlungen auf den Siegelbacken verhindern und einen hygienischen Betrieb gewährleisten. Jede Parameteränderung erfordert eine Revalidierung und dokumentierte Genehmigung.
Erfüllen Sie die Hygiene- und Sicherheitsstandards für Lebensmittelverpackungen
Die Einhaltung von Hygiene- und Sicherheitsstandards für Lebensmittelverpackungen erfordert, dass Maschinen auf Reinigbarkeit, Kontaminationskontrolle und Materialverträglichkeit ausgelegt sind. Oberflächen mit Lebensmittelkontakt sollten glatt, porenfrei, korrosionsbeständig und für Inspektion, Demontage und wirksame Reinigung zugänglich sein. Edelstahlqualitäten, lebensmittelzugelassene Polymere, Schmierstoffe und Dichtungen müssen die geltenden Anforderungen an Migration und chemische Beständigkeit erfüllen.
Eine dokumentierte Hygienerisikobewertung sollte Gefahren durch Produktreste, Allergene, Feuchtigkeit, Schmierstoffe und luftgetragene Partikel identifizieren. Anlagenlayouts müssen Ablagerungsstellen, Totzonen, freiliegende Gewinde und schwer entwässerbare Bereiche minimieren. Systeme zur Kontaminationskontrolle können geschützte Produktzonen, gefilterte Luft, getrennte Abfallbehandlung und kontrollierten Zugang für Reinigungsarbeiten umfassen.
Die Überprüfung der Reinigung sollte bestätigen, dass Reinigungsverfahren Rückstände durch Sichtprüfung, Abstrichproben oder analytische Tests bis zu festgelegten Grenzwerten entfernen. Reinigungsvalidierungsprotokolle müssen wiederholbare Parameter für Reinigungsmittel, Temperaturen, Kontaktzeiten, Spülung und Trocknung festlegen. Aufzeichnungen sollten die Einhaltung von HACCP, GMP und den einschlägigen Vorschriften für Materialien mit Lebensmittelkontakt während des Betriebs und der Wartung belegen.
Wählen Sie die Geschwindigkeit und Automatisierung der Lebensmittelverpackungsmaschine aus
Maschinengeschwindigkeit und Automatisierungsgrad sollten entsprechend dem erforderlichen Durchsatz, den Produkteigenschaften, dem Verpackungsformat, der Umrüsthäufigkeit und den validierten Hygienekontrollen ausgewählt werden. Der Bediener sollte eine Liniengeschwindigkeit wählen, die Siegelintegrität, genaue Dosierung, Temperaturkontrolle und hygienische Handhabung gewährleistet, ohne die Kapazität nachgelagerter Inspektions- oder Kühlsysteme zu überschreiten.
Ein höherer Automatisierungsgrad kann den direkten Produktkontakt verringern und eine konsistente Durchführung von Reinigungs-, Codierungs-, Abfüll-, Versiegelungs- und Ausschleusungsfunktionen unterstützen. Automatisierte Abläufe müssen jedoch validiert, dokumentiert sowie für Reinigung und Wartung zugänglich sein. Verriegelungen, geschützte Zugangspunkte und Not-Halt-Systeme sollten den geltenden Anforderungen an die Maschinensicherheit entsprechen.
Die automatisierte Qualitätskontrolle sollte das Vorhandensein von Verpackungen, den Füllstand, den Siegelzustand, die Etikettengenauigkeit, die Fremdkörpererkennung und Rückverfolgbarkeitsdaten überprüfen. Systeme sollten die sensorbasierte Überwachung durch kalibrierte Sensoren, Alarmgrenzwerte, Trendaufzeichnungen und Fehlerdiagnosen optimieren. Produktionsdaten sollten überprüft werden, um wiederkehrende Stillstände, ausgeschleuste Packungen oder Hygieneabweichungen zu erkennen. Eine korrekt konfigurierte Automatisierung kann die Produktionsverfügbarkeit verbessern und gleichzeitig validierte Reinigungsintervalle, Allergenkontrollen und Freigabeverfahren aufrechterhalten.
Wählen Sie die richtige Lebensmittelverpackungsmaschine
Die Auswahl einer Lebensmittelverpackungsmaschine sollte auf dem Gefährdungsprofil des Produkts, den Verpackungsanforderungen, dem erforderlichen Durchsatz und den geltenden Lebensmittelsicherheitskontrollen basieren. Die Auswahl der Anlage muss die Prinzipien des hygienischen Designs unterstützen, einschließlich reinigbarer produktberührender Oberflächen, zugänglicher Inspektionspunkte, validierter Reinigungsverfahren und für die vorgesehene Umgebung geeigneter Materialien. Bei kühlpflichtigen oder verzehrfertigen Lebensmitteln mit hohem Risiko sollte die Maschine Kontaminationsmöglichkeiten durch geschlossene Handhabung, kontrollierte Luftführung und Kompatibilität mit der Überprüfung der Siegelintegrität minimieren.
Das gewählte Format – Schalenversiegelung, Vakuumverpackung, Thermoformen, Schlauchbeutelverpackung oder vertikales Form-, Füll- und Verschließen – muss die erforderlichen Barriereeigenschaften, Kopfraumkontrolle, Codierkapazität und Manipulationssicherheit gewährleisten. Flexibilität für gemischte Produktportfolios darf die Trennung, Allergenkontrollen oder den Zugang für die Reinigung nicht beeinträchtigen. Die Planung der Umrüstungszeit sollte Werkzeuge, Rezeptverwaltung, Linienfreigabe und Verifizierungsschritte definieren, um Verwechslungen von Etiketten, Folien und Produkten zu verhindern. Lieferanten sollten dokumentierte Risikobewertungen, Konformitätsnachweise, Wartungsanweisungen und Unterstützung bei der Validierung kritischer Verpackungsparameter bereitstellen.
Kallfass ist als fachliches Redaktionsmitglied auf industrie-verfahren.de tätig und bringt fundiertes Praxiswissen aus der industriellen Verpackungstechnik in die redaktionelle Arbeit ein. Der thematische Schwerpunkt liegt auf Verpackungsmaschinen, automatisierten Verpackungsprozessen, Folien- und Papierverpackungen, Schrumpftechnik sowie der Integration von Verpackungslösungen in industrielle Produktionsabläufe. Dabei fließen Erfahrungen aus unterschiedlichen Branchen und Anwendungsbereichen in die fachliche Aufbereitung der Themen ein. Für industrie-verfahren.de erstellt und begleitet die Kallfass Verpackungsmaschinen Beiträge, die technische Zusammenhänge verständlich erklären, Verfahren einordnen und Fachwissen für Leserinnen und Leser aus Industrie, Produktion, Technik und Automatisierung zugänglich machen.