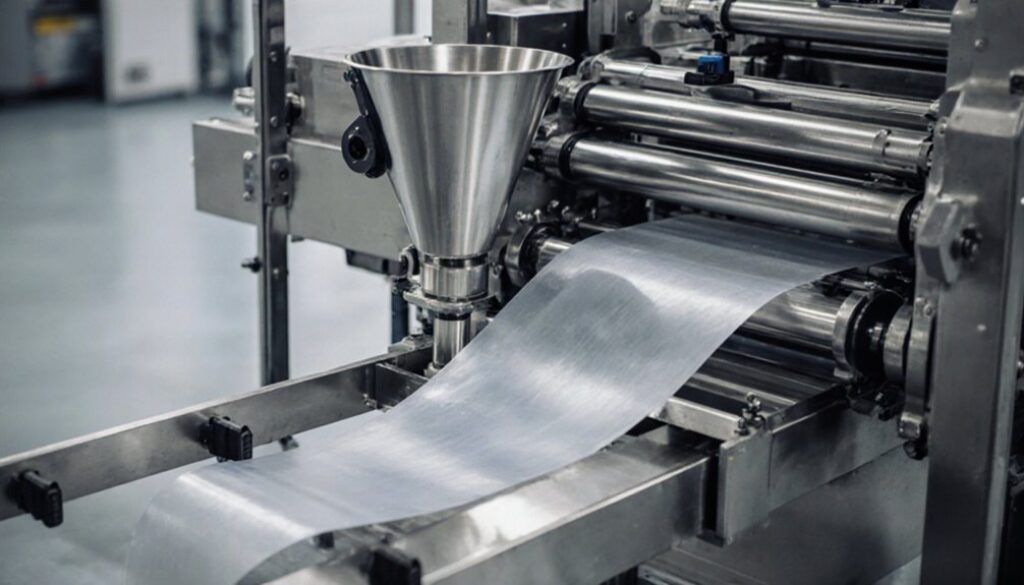
Flow-Wrapping-Maschine und Formschulter klar erklärt
Eine Schlauchbeutelmaschine formt eine kontinuierliche Folienbahn zu einzelnen versiegelten Packungen um Produkte herum. Ihre Formschulter führt die flache Folie in einen stabilen Schlauch und steuert dabei Ausrichtung, Überlappungsposition, Spannung und Faltenbildung vor der Längsversiegelung. Quersiegelbacken erzeugen anschließend die Endnähte und trennen die Packungen ab. Eine zuverlässige Leistung hängt von der synchronisierten Produktzuführung, dem Folientransport, der Temperatur, dem Druck und dem Schneiden ab. Die richtige Schultergeometrie entspricht der Produktgröße, den Folieneigenschaften und den Packungsabmessungen. Die folgenden Abschnitte erläutern Einrichtung, Auswahl und Fehlerbehebung.
Der Prozess der Schlauchbeutelmaschine
Eine Schlauchbeutelmaschine verpackt einzelne Produkte in einer kontinuierlichen Folienbahn, die zu einem Schlauch geformt, längsversiegelt und in einzelne Packungen geschnitten wird. Produkteinlauf, Folienabwicklung, Längsversiegelung, Quersiegelung und Auslauf müssen in synchronisierter Reihenfolge arbeiten. Die Optimierung der Prozessgeschwindigkeit hängt von stabilem Produktabstand, Antriebskoordination und kontrollierter Beschleunigung ab. Die Überwachung der Bahns p annung verhindert Versatz, Falten und inkonsistente Registerhaltung. Temperaturregelstrategien und die Kalibrierung der Heißsiegelung gewährleisten zuverlässige Siegelnähte ohne Folienverformung. Die Bewertung der Materialverträglichkeit stellt sicher, dass Folienstruktur, Produktgeometrie und Siegelbedingungen zusammen funktionieren.
Prüfungen der Siegelnahtintegrität bestätigen die Leistung der Längs- und Quersiegelnähte durch Sichtprüfung und festgelegte Tests. Grundlagen der Messerausrichtung gewährleisten eine saubere Trennung und verhindern unvollständige Schnitte oder Verformungen der Verpackung. Die Handhabung von Folienspleißen erfordert eine reduzierte Geschwindigkeit oder kontrollierte Umstellungen, um Staus zu vermeiden. Qualitätskontrollpunkte umfassen Verpackungsabmessungen, Druckposition, Siegelnahtbild und Produktsicherheit innerhalb der Verpackung. Methoden zur Abfallreduzierung basieren auf einer präzisen Einrichtung und der schnellen Erkennung von Fehlern. Richtlinien zur Bedienersicherheit erfordern Schutzeinrichtungen an beweglichen Teilen, Lockout-Verfahren und sichere Reinigungspraktiken. Stillstandszeiten bei der Fehlerbehebung werden durch dokumentierte Fehleranalysen minimiert.
Was eine Formschulter macht
Die Formschulter lenkt die flache Verpackungsfolie um den Produktweg herum in eine kontrollierte dreidimensionale Form. Sie bildet vor der Längsversiegelung einen kontinuierlichen Verpackungsschlauch mit gleichbleibender Geometrie. Ihr Profil und ihre Positionierung gewährleisten zudem eine zuverlässige Folienführung und unterstützen eine präzise Siegelnahtausrichtung sowie eine stabile Packungsbildung.
Folienformprozess
Innerhalb einer Schlauchbeutelmaschine formt die Formschulter die flache Verpackungsfolie zu einer kontrollierten schlauchförmigen Bahn um den Produktweg. Ihre profilierten Oberflächen führen die Folie schrittweise, verteilen Biegespannungen und begrenzen Faltenbildung, Schräglauf oder unkontrollierte seitliche Bewegungen. Folienzug, Bahnausrichtung, Schultergeometrie und Oberflächenbeschaffenheit bestimmen, ob das Material bei Betriebsgeschwindigkeit der vorgesehenen Kontur gleichmäßig folgt. Das Bauteil muss Folienstärke, Reibungskoeffizient, Steifigkeit und Anforderungen an das Druckregister berücksichtigen, ohne Beschichtungen zu beschädigen oder Kantenverzug zu verursachen. Eine präzise Einstellung der Formerposition unterstützt einen stabilen Bahnverlauf, bevor nachgelagerte Prozesse stattfinden. Die Siegelparameter der Folie beeinflussen die erforderliche Bahnlage, da die Position der Überlappung und die Materialorientierung die nachfolgende Siegelqualität beeinflussen. Eine Wärmekontaktkartierung kann Bereiche identifizieren, in denen die geformte Folie in der Nähe von Siegelstellen einer ungleichmäßigen thermischen Einwirkung ausgesetzt sein könnte. Die Formschulter gewährleistet somit eine wiederholbare Foliengeometrie, schützt die Materialintegrität und erhält die Prozessstabilität.
Verpackungsschlauchbildung
Wenn die Verpackungsfolie über die Formschulter läuft, wird ihre flache Bahn umgelenkt und um den Produktweg gelegt, sodass ein kontinuierlicher Schlauch mit einer kontrollierten Längsüberlappung entsteht. Die Geometrie der Schulter bestimmt, wie gleichmäßig das Material von einer planaren Bewegung in eine dreidimensionale Hülle übergeht, und begrenzt Faltenbildung, Kantenwanderung und lokale Dehnung. Ihre Kontur muss auf Foliensteifigkeit, Dicke, Reibungskoeffizient und Packungsbreite abgestimmt sein, um während des kontinuierlichen Betriebs eine stabile Führung zu gewährleisten.
Die Ausbalancierung der Folienzugspannung über beide Bahnkanten ist entscheidend, da ungleiche Zugkräfte den Schlauch verformen oder die Überlappung verschieben können. Führungsrollen und Abzugsbänder unterstützen diese Balance und gewährleisten zugleich einen konstanten Produktfreiraum. Die Einstellung der Temperaturregelung kann die Formung ebenfalls indirekt beeinflussen, da sich das Verhalten der Folie in der Nähe beheizter Maschinenbereiche verändert. Dadurch sorgt die Einstellung der Formschulter für ein gleichmäßiges Schlauchprofil, eine vorhersehbare Überlappungsposition und eine zuverlässige nachgelagerte Verarbeitung ohne unnötige Materialbeanspruchung.
Steuerung der Dichtungsausrichtung
Sobald der Verpackungsschlauch geformt ist, hält die Formschulter die Längsüberlappung an einer definierten Position, um eine präzise Registrierung der Längssiegelnaht zu gewährleisten. Ihre Geometrie begrenzt den Folienlauf und verhindert seitliches Abdriften, bevor die Siegelbacken eingreifen. Eine stabile Ausrichtung stellt sicher, dass Siegelbreite, Druckverteilung und Überlappungsmaße innerhalb der vorgegebenen Toleranzen bleiben. Fehlstellungen können schwache Nähte, ungleichmäßige Materialanhäufungen oder optische Mängel verursachen, die die Packungsintegrität beeinträchtigen.
Steuerungssysteme überwachen während des Betriebs die Bahnposition, die Spannung und die Synchronisierung der Siegelbacken. Die Kalibrierung des Sensorfeedbacks legt zuverlässige Korrekturschwellen für Führungsrollen und servogesteuerte Anpassungen fest. Die Profilierung der Siegeltemperatur überprüft, ob die thermische Energie auf Folienstruktur, Geschwindigkeit und Verweilzeit abgestimmt ist. Zusammen ermöglichen diese Steuerungen eine reproduzierbare Längssiegelung, reduzieren Ausschuss und unterstützen ein gleichbleibendes Erscheinungsbild der Verpackungen unter wechselnden Produktionsbedingungen. Die Schulter dient somit als mechanischer Bezugspunkt für die nachgelagerte Siegelgenauigkeit.
Wie die Formschulter die Folie steuert
Die Formschulter führt die Folie zu einem zentrierten, gleichmäßigen Schlauch um den Produktweg. Ihre Geometrie steuert die Geschwindigkeit und Richtung der Folienbiegung und trägt dazu bei, die Ausrichtung während des Formprozesses beizubehalten. Die richtige Schulterform verteilt außerdem die Spannung gleichmäßig, um Falten, Bahnführungsfehler und Fehlausrichtungen der Siegelung zu reduzieren.
Filmanleitung und Ausrichtung
Während des Betriebs formt die Formschulter die flache Bahn zu einem kontrollierten Schlauchverlauf, indem sie die Folie schrittweise über ihre konturierten Oberflächen biegt. Eine präzise Folienführung stellt sicher, dass beide Bahnkanten die Längssiegelzone an der vorgesehenen Position erreichen. Führungsrollen, Tänzersysteme und Kantensteuerungseinrichtungen stabilisieren seitliche Bewegungen, bevor die Folie in die Formschulter eintritt. Eine gleichmäßige Bahnverfolgung verhindert Schräglauf, Faltenbildung und ungleichen Überlapp an der Siegelnaht.
Die Ausrichtung optischer Sensoren unterstützt die Registerregelung bei der Verarbeitung bedruckter Verpackungsmaterialien. Sensoren erkennen Druckmarken und übermitteln Positionsabweichungen an das Antriebssystem, das die Vorschublänge oder die Bahnposition korrigiert. Die Formschulter hält anschließend den korrigierten Bahnverlauf durch ihre Einlaufgeometrie und Kontaktflächen aufrecht. Eine zuverlässige Ausrichtung setzt saubere Sensoren, stabile Rolleneinstellungen sowie eine von Verunreinigungen oder Beschädigungen freie Bahn voraus.
Schulterform und Spannung
Nachdem die Bahn am Schulterzulauf ausgerichtet ist, bestimmt die Kontur der Schulter, wie die flache Folie gebogen, umgelegt und unter Spannung zu einem Schlauch um das Formrohr geformt wird. Ihre Krümmung bestimmt den allmählichen Übergang von der ebenen Bahn zur zylindrischen Geometrie und begrenzt abrupte Spannungskonzentrationen, die Falten, Schräglauf oder Kantenbeschädigungen verursachen können. Eine korrekt ausgelegte Schulter verteilt die Folienspannung über die gesamte Bahnbreite und gewährleistet gleichzeitig einen kontrollierten Gleitkontakt. Oberflächenbeschaffenheit, Schulterwinkel und Radius beeinflussen den Reibungswiderstand und die Kraft, die erforderlich ist, um das Material durch den Formbereich zu ziehen. Unzureichende Spannung führt zu Flattern und einem instabilen Überlappungsbereich; übermäßige Spannung dehnt die Folie und beeinträchtigt die Druckregistergenauigkeit. Die Bahnstabilisierung hängt von einer ausgewogenen Zugkraft der Abzugsriemen, einer präzisen Positionierung der Schulter und einer Kontur ab, die auf Foliendicke, Steifigkeit und Reibungskoeffizient abgestimmt ist.
Wie Folie einen Schlauchbeutel bildet und versiegelt
Während die Verpackungsfolie über die Formschulter geführt wird, wird ihre flache Bahn schrittweise um den Produktweg herum zu einem durchgehenden Schlauch geformt, wobei die Folienkanten für die Längs- bzw. Finnen- oder Überlappnaht ausgerichtet werden. Führungsrollen und Abzugsbänder gewährleisten einen kontrollierten Transport und verhindern seitliches Verlaufen, Faltenbildung oder ungleichmäßige Überlappungen. Das Siegelsystem übt einen definierten Druck aus und stellt Verweilzeit sowie Wärme bereit, um die Siegelschicht der Folie zu aktivieren, ohne die Trägerstruktur zu beschädigen.
Die Temperaturführung der Folienbahnen ist entscheidend, da sie bei wechselnden Maschinengeschwindigkeiten und Umgebungsbedingungen stabil bleiben muss. Übermäßige Wärme kann bedruckte Schichten verformen oder die Folienbahn schwächen, während zu geringe Wärme zu unvollständigen Verbindungen führt. Nachdem die Längsnaht geschlossen ist, erzeugen Quersiegelbacken die vorderen und hinteren Siegelnähte jeder Packung und trennen gleichzeitig die einzelnen Einheiten voneinander. Ihre Taktung ist mit dem Produktabstand synchronisiert, um eingeschlossenes Material im Siegelbereich zu vermeiden. Die Folieneigenschaften und die Siegelqualität bestimmen das zulässige Prozessfenster, einschließlich der Siegelanspringtemperatur, der Heißsiegelfestigkeit, des Reibungskoeffizienten und der Kontaminationsbeständigkeit.
Die Wahl einer Formschulter für Ihr Produkt
Die Auswahl einer Formschulter erfordert, ihre Geometrie auf Breite, Höhe, Form und erforderliche Packungsabmessungen des Produkts abzustimmen. Die Schulter muss die Folie zu einem Schlauch formen, ohne übermäßige Folienbeanspruchung, Faltenbildung oder instabile Überlappungen zu verursachen. Der Produktquerschnitt bestimmt das Schulterprofil, während Packungslänge und Folienbreite den erforderlichen Formumfang und die Position der Längssiegelnaht bestimmen.
Die Auswahl hängt außerdem von der Betriebsgeschwindigkeit, der Folienstruktur und den Hygieneanforderungen ab. Edelstahl und technische reibungsarme Beschichtungen sind gängige Materialien für Formschultern, da sie verschleißfest sind, einen gleichmäßigen Folienlauf unterstützen und die Reinigung vereinfachen. Für Lebensmittelanwendungen verbessern glatte Oberflächen, gut zugängliche Konturen und möglichst wenige produktansammelnde Bereiche die Reinigungsfreundlichkeit.
Eine präzise Ausrichtung zwischen Formschulter, Folienabwicklung, Abzugsbändern und Siegelanlage ist entscheidend für symmetrische Packungen und eine zuverlässige Platzierung der Siegelnähte. Das ausgewählte Design sollte eine wiederholbare Installation und Anpassung bei Formatwechseln ermöglichen. Die Inspektionsintervalle sollten in den Wartungsplan aufgenommen werden, wobei besonderes Augenmerk auf Oberflächenschäden, die Stabilität der Montage und den Zustand der Führungskanten zu legen ist.
Häufige Probleme beim Umbruch im normalen Dokumentfluss und deren Behebung
Typische Probleme beim Flow-Wrapping entstehen häufig durch eine fehlerhafte Folienführung, instabile Produktabstände, eine schlechte Ausrichtung der Formschulter oder uneinheitliche Siegelbedingungen. Eine wandernde Folie verursacht längsseitige Siegelnähte mit Falten, ungleichmäßige Überlappungen und Fehler bei der Druckmarkenregistrierung. Zur Korrektur müssen die Zentrierung der Folienrolle, die Spannung der Tänzerrolle, der Zustand der Führungsrollen sowie die Ausrichtung der Formschulter im Verhältnis zu den Siegelbacken überprüft werden.
Unregelmäßige Produktteilung kann zu fehlenden Schnitten, gequetschten Produkten oder Siegelnähten führen, die zu nah am Produkt liegen. Daher sollten das Zuführband, die Taktschnecken, die Sensoren und die Servosynchronisation überprüft werden. Schlechte Quersiegelnähte entstehen häufig durch ungeeignete Temperatur, Druck, Verweilzeit oder verschmutzte Backenoberflächen. Eine Prüfung der Siegelsauberkeit sollte Folienrückstände, Produktreste oder beschädigte Siegelbeschichtungen erkennen, bevor Parameteränderungen vorgenommen werden.
Ein Reißen der Folie in der Nähe der Formschulter kann auf scharfe Kanten, übermäßige Spannung oder eine ungeeignete Folienstruktur hinweisen. Zur routinemäßigen Wartung von Flow-Wrapping-Maschinen gehören die Reinigung von Kontaktflächen, die Inspektion von Lagern und Riemen, die Kalibrierung von Sensoren sowie die Dokumentation wiederkehrender Fehler, um systematische Korrektureinstellungen festzulegen.
Kallfass ist als fachliches Redaktionsmitglied auf industrie-verfahren.de tätig und bringt fundiertes Praxiswissen aus der industriellen Verpackungstechnik in die redaktionelle Arbeit ein. Der thematische Schwerpunkt liegt auf Verpackungsmaschinen, automatisierten Verpackungsprozessen, Folien- und Papierverpackungen, Schrumpftechnik sowie der Integration von Verpackungslösungen in industrielle Produktionsabläufe. Dabei fließen Erfahrungen aus unterschiedlichen Branchen und Anwendungsbereichen in die fachliche Aufbereitung der Themen ein. Für industrie-verfahren.de erstellt und begleitet die Kallfass Verpackungsmaschinen Beiträge, die technische Zusammenhänge verständlich erklären, Verfahren einordnen und Fachwissen für Leserinnen und Leser aus Industrie, Produktion, Technik und Automatisierung zugänglich machen.