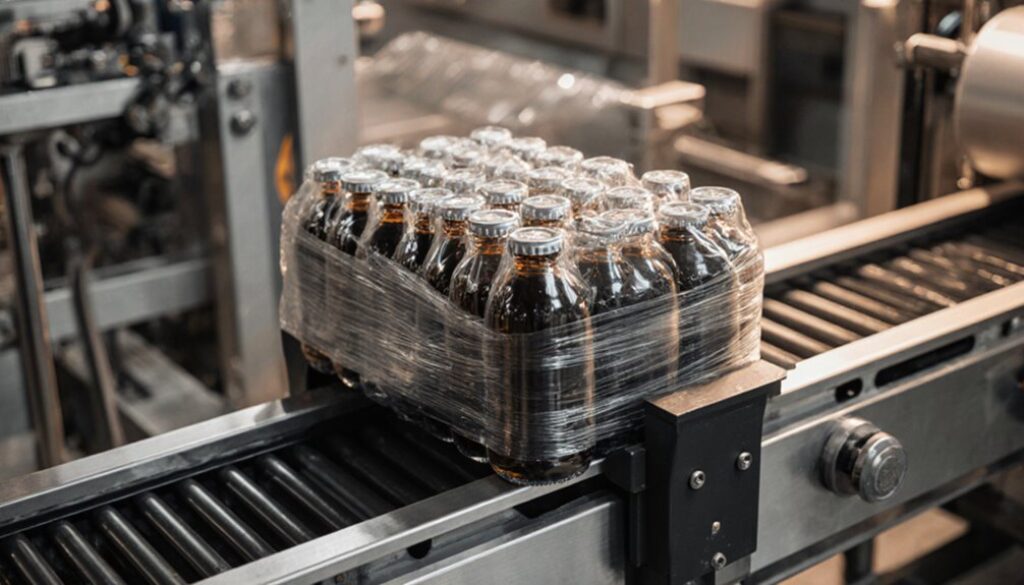
Wie eine Bündelverpackungsmaschine Produkte in Folie bündelt
Eine Bündelverpackungsmaschine richtet einlaufende Produkte aus, vereinzelt sie mit Abstand und bildet mithilfe von Führungen, Förderbändern und servogesteuerten Dosiergeräten eine vorgegebene Gruppe. Sensoren überprüfen Anwesenheit und Position, bevor die Folie unter kontrollierter Spannung um das Bündel abgewickelt wird. Siegelbacken üben Wärme, Druck und eine definierte Verweilzeit aus, um die Folie zu verschließen und abzutrennen. Die fertige Packung wird ausgeschleust oder für einen engeren Sitz durch einen Schrumpftunnel geführt. Weitere Abschnitte erläutern die Steuerung, die Siegelbedingungen und häufige Korrekturmaßnahmen.
Wie eine Bündelverpackungsmaschine funktioniert
Eine Bündelverpackungsmaschine gruppiert einzelne Produkte in einer definierten Konfiguration und umhüllt das Bündel anschließend mit Folie für Transport, Lagerung oder den Vertrieb im Einzelhandel. Ihr Arbeitszyklus koordiniert Produktansammlung, Bündelstabilisierung, Folienhandhabung, Versiegelung und Austrag über synchronisierte mechanische und steuerungstechnische Komponenten.
Der Prozess beginnt mit einem voreingestellten Bündelformat, das durch Produktabmessungen, Stückzahl, Ausrichtung und erforderliche Abstände definiert ist. Grundlagen der Bündelgeometrie bestimmen die Einstellungen der Führungen, den Hubweg der Schieber, die Folienbreite und die Position der Siegelung. Sensoren überprüfen das Vorhandensein und die Ausrichtung des Bündels, bevor der Verpackungsvorgang fortgesetzt wird. Ein Überblick über die Folienzuführung umfasst das Abwickeln der Folie, die Spannungsregelung, die Kantenführung und die Längensteuerung. Die Maschine zieht die Folie von einer Rolle ab, positioniert sie um oder unter dem vorbereiteten Bündel und formt eine durchgehende Hülle oder Umwicklung.
Siegelbacken üben Wärme und Druck aus, um Längs- und Quersiegelungen zu erzeugen. Je nach System trennt eine Schneideinheit die fertige Verpackung von der Folienbahn. Das versiegelte Bündel durchläuft einen Schrumpftunnel, wenn eine eng anliegende Folie erforderlich ist. Die Steuerung überwacht Temperatur, Zeitabläufe, Spannung und Fehlerzustände kontinuierlich.
Wie Produkte in die Bündelverpackungsmaschine gelangen
Produkte gelangen über ein Zuführsystem in die Bündelverpackungsmaschine, das sie in der erforderlichen Ausrichtung und mit dem richtigen Abstand positioniert. Führungen, Sensoren und Dosiergeräte sorgen vor der Gruppierung für einen gleichmäßigen Produktfluss. Anschließend transportiert ein Förderband die ausgerichteten Produkte zur Folienapplikation in den Verpackungsbereich.
Produkteinlauf-Ausrichtung
Im Einlaufbereich positionieren Förderführungen und Abstandskontrollen jedes Produkt in einer einheitlichen Ausrichtung, bevor es in die Bündelzone gelangt. Verstellbare Seitenführungen begrenzen seitliche Bewegungen, während Taktelemente den erforderlichen Abstand zwischen aufeinanderfolgenden Einheiten festlegen. Die Zuführposition wird überwacht, um sicherzustellen, dass Behälter, Kartons oder Trays entlang der vorgesehenen Mittellinie an die Maschine herangeführt werden. Die Produktzentrierung verhindert einen schiefen Einlauf, reduziert den Kontakt mit Führungsoberflächen und unterstützt eine stabile Gruppierung im weiteren Prozess. Sensoren können fehlausgerichtete Produkte erkennen und vor der Packbildung Korrekturmaßnahmen oder eine Ausschleusung auslösen. Führungsbreiten, Schienenhöhen und Abstandseinstellungen werden an die Produktabmessungen und Oberflächeneigenschaften angepasst. Diese Ausrichtungsstufe berücksichtigt zudem Unterschiede in der Verpackungsgeometrie, ohne die Orientierung zu beeinträchtigen. Eine gleichbleibende Einlaufausrichtung stellt sicher, dass jedes Produkt unter kontrollierten, wiederholbaren Bedingungen den Gruppierbereich erreicht und eine zuverlässige Bündelbildung ermöglicht.
Fördertransferprozess
Sobald die Produkte ausgerichtet und mit dem richtigen Abstand versehen sind, werden sie über eine synchronisierte Fördererschnittstelle vom Zuführförderer in die Bündelverpackungsmaschine übergeben. Angepasste Bandgeschwindigkeiten verhindern ein Kippen, Zusammendrücken oder Entstehen von Lücken, während die Artikel den Übergabepunkt passieren. Führungsleisten halten die seitliche Position, während Dosier- bzw. Taktvorrichtungen die erforderliche Packungsanzahl und Ausrichtung vor dem Eintritt bestätigen. Sensoren erkennen die Produktanwesenheit und regeln das Förderertiming entsprechend der Maschinenzyklusgeschwindigkeit. Eine Übergabeplatte oder eng beieinanderliegende Rollen minimieren den ungestützten Transportweg, insbesondere bei leichten Behältern oder instabilen Packungen. Sicherheitsverriegelungen stoppen die Förderbewegung, wenn Schutzvorrichtungen geöffnet sind, Störungen auftreten oder nachgeschaltete Stationen nicht verfügbar sind. Das Steuerungssystem koordiniert den Einlauf mit den Folienhandhabungsvorgängen und stellt sicher, dass die Produkte zum richtigen Zeitpunkt unter dem Folienlauf ankommen. Wird ein Folienspleiß erkannt, kann der Produktfluss angehalten oder angepasst werden, bis eine stabile Folienversorgung wiederhergestellt ist.
Wie die Maschine Produkte zu Bündeln zusammenfasst
Die Maschine richtet die einlaufenden Produkte am Einlauf in gleichmäßigen Bahnen und Abständen aus. Führungen, Dosiergeräte und Übergabemechanismen bilden das erforderliche Bündelmuster nach Anzahl und Anordnung. Die gruppierten Produkte werden anschließend kontrolliert zur Folienverpackungssektion transportiert.
Produkteinlauf-Ausrichtung
Die Produktausrichtung im Einlauf beginnt damit, dass Förderer einzelne Produkte in kontrollierte Bahnen dosieren. Dabei werden Führungen, Taktbänder oder servogesteuerte Vereinzelungs- und Abstandseinrichtungen eingesetzt, um die erforderliche Bündelanzahl und Orientierung herzustellen. Verstellbare Seitenführungen gewährleisten eine stabile seitliche Position, während unterschiedliche Bandgeschwindigkeiten gleichmäßige Abstände zwischen aufeinanderfolgenden Produkten erzeugen. Die Optimierung der Produktabstände erfolgt über synchronisierte Antriebseinstellungen, die die vorgelagerte Zufuhrrate mit dem Betriebszyklus der Verpackungsmaschine abstimmen.
Photoelektrische Kontrollen im Einlauf erkennen die Produktanwesenheit, Position und unregelmäßige Abstände, bevor die Artikel in den Übergabebereich gelangen. Das Steuerungssystem vergleicht die Sensorsignale mit den programmierten Parametern und korrigiert, soweit zulässig, die Taktung. Fehlpositionierte, gekippte oder fehlende Produkte lösen eine Stopp- oder Ausschleusroutine aus und verhindern dadurch einen instabilen Materialfluss. Diese Ausrichtungsstufe liefert gleichmäßig orientierte Produkte mit vorhersehbarem Teilungsabstand und unterstützt eine zuverlässige nachgelagerte Handhabung, ohne die endgültige Bündelkonfiguration bereits anzuordnen.
Musterbildung von Bündeln
Nachdem am Einlauf ein gleichmäßiger Abstand sichergestellt wurde, gelangen die Produkte in einen Gruppierbereich, der die programmierte Anzahl zu dem erforderlichen Bündelmuster zusammenführt, beispielsweise in einreihigen, mehrreihigen oder geschichteten Konfigurationen. Sensoren prüfen Produktanwesenheit, Ausrichtung und Anzahl vor Abschluss der Musterbildung. Servogesteuerte Bahnen, Führungen und Dosiergeräte positionieren die Einheiten gemäß gespeicherten Rezeptparametern und halten definierte Abstände sowie die Reihenausrichtung ein. Bei geschichteten Packungen synchronisiert die Akkumulationszeit jede Ebene, sodass die endgültige Anordnung stabil und maßhaltig bleibt. Eine Ausschleuslogik entfernt unvollständige oder falsch ausgerichtete Gruppen, bevor sie zur Verpackung weitergeleitet werden. Die Mustersteuerung übermittelt zudem die Bündelabmessungen an nachgelagerte Betriebsparameter und unterstützt so die korrekte Berechnung der Folienlänge sowie die Genauigkeit beim Folienschneiden. Obwohl während der Gruppierung kein Versiegeln erfolgt, beeinflusst die Bündelgeometrie spätere Prüfungen der Siegelintegrität, indem sie sicherstellt, dass Kontaktflächen und Verpackungskonturen reproduzierbar sind. Das fertige Muster wird erst nach Bestätigung der Stückzahl freigegeben.
Kontrollierte Produktübertragung
Sobald die erforderliche Anzahl und Anordnung bestätigt sind, bewegt ein servogesteuerter Transfermechanismus die fertig gebildete Produktgruppe vom Akkumulationsbereich in die Bündelungszone, ohne die Reihenausrichtung oder den Abstand zwischen den Produkten zu beeinträchtigen. Mitnehmerleisten, Seitenführungen oder riemengetriebene Träger gewährleisten während Beschleunigung, Transport und Verzögerung eine präzise Positionskontrolle. Bewegungsprofile werden auf Produktabmessungen, Gewicht und Oberflächeneigenschaften abgestimmt, um Kippen, Scheuern oder Druckstellen zu vermeiden.
Die Synchronisierung des Querbündels koordiniert die eintreffende Gruppe mit der Folienzufuhr, den Siegelbacken und den nachgeschalteten Austragskomponenten. Sensoren prüfen die Anwesenheit und Ausrichtung der Gruppe, bevor sie in den Verpackungsbereich freigegeben wird, während programmierbare Steuerungen Schwankungen der Förderbandgeschwindigkeit ausgleichen. Temperaturregelsysteme stabilisieren die Siegelbedingungen während des Transfers und stellen sicher, dass hitzeempfindliche Produkte vor übermäßiger Einwirkung geschützt bleiben. Diese koordinierte Übergabe gewährleistet eine wiederholbare Bündelgeometrie und bereitet jede Gruppe auf eine präzise Folienumhüllung und Versiegelung vor.
Wie Folie jedes Produktbündel umhüllt
Nachdem die Produkte in das erforderliche Muster zusammengestellt wurden, positioniert die Bündelverpackungsmaschine mithilfe eines Folienformers oder Wickelrahmens eine abgemessene Folienlänge um die Gruppe. Die Folie wird unter kontrollierter Spannung abgewickelt und über die oberen, seitlichen und unteren Flächen des Bündels geführt. Führungsrollen, Formplatten und verstellbare Schienen gewährleisten die Ausrichtung, während die Produktgruppe die Wickelzone durchläuft.
Die Steuerung der Folienabdeckung wird durch die programmierte Folienlänge, die Bündelabmessungen und die registrierte Produktposition bestimmt. Diese Parameter stellen sicher, dass das Material die erforderlichen Bereiche überlappt, ohne übermäßigen Verbrauch oder freiliegende Produktkanten. Bei variablen Bündelformaten passen servogesteuerte Verstellungen den Folienweg und die Geometrie des Formers an.
Die Genauigkeit der Nahtposition wird durch die Synchronisierung der Folienzufuhrgeschwindigkeit mit der Förderbewegung gewährleistet. Sensoren überwachen die Position des Bündels, während die Antriebssteuerungen Änderungen der Abstände oder der Transportgeschwindigkeit ausgleichen. Die Folienkanten werden dadurch in einer gleichbleibenden Längs- oder Unterseitenposition in die vorgesehene Beziehung gebracht, wodurch das umwickelte Bündel für den nachfolgenden Fügeprozess vorbereitet wird, ohne die Produktanordnung zu beeinträchtigen.
Wie eine Bündelverpackungsmaschine Folie versiegelt
Wenn die Folienkanten ihre programmierte Überlappungsposition erreichen, aktiviert die Bündelverpackungsmaschine ihr Siegelsystem, um eine durchgehende Verbindung zu erzeugen. Führungskomponenten halten die Ausrichtung aufrecht, während Siegelbalken, Bänder oder Backen kontrollierten Kontakt über den vorgesehenen Nahtbereich ausüben. Die Mechanik der Foliensiegelung hängt von der Materialstruktur, der Foliendicke, der Beschichtungsart und der Maschinenkonfiguration ab.
Die Steuerung stellt die Heißsiegelparameter ein, einschließlich Temperatur, Verweilzeit, Druck und Backengeschwindigkeit, um eine sichere Verbindung herzustellen, ohne die angrenzende Folie zu beschädigen. Beheizte Oberflächen übertragen Energie durch die äußeren Schichten, bis die kompatiblen Siegelschichten erweichen und miteinander verschmelzen. Der Druck verdichtet die geschmolzene Grenzfläche, verdrängt eingeschlossene Luft und stabilisiert das Nahtprofil. Kühlelemente oder eine zeitgesteuerte Freigabe ermöglichen es der Verbindung, zu erstarren, bevor die Verpackung weitertransportiert wird.
Sensoren überwachen die Bahnposition, die Siegeltemperatur und die Zykluszeit. Wenn Abweichungen die voreingestellten Grenzwerte überschreiten, kann die Maschine das betroffene Bündel aussortieren oder den Betrieb anhalten. Diese kontrollierte Abfolge erzeugt gleichmäßige Längs- oder Quersiegelnähte, die für die nachgelagerte Handhabung und den Transport geeignet sind.
Wie Schrumpffolie sich um Bündel zusammenzieht
Im Schrumpftunnel bewirkt kontrollierte Wärme, dass sich die orientierte Folie um das versiegelte Bündel zusammenzieht. Das Bündel wird auf einem Förderband durch eine geregelte Wärmezone transportiert, in der die Schrumpftemperatur die molekulare Orientierung der Folie aktiviert. Während sich das Material entspannt, zieht es sich gleichmäßig an die Produktkonturen und die versiegelte Überlappung an.
Die Wärmeverteilung muss über die gesamte Breite und Höhe des Tunnels gleichmäßig bleiben, um ungleichmäßige Schrumpfung, Falten oder schwach wirkende Ecken zu vermeiden. Gerichtete Luftzirkulation überträgt Energie auf die obere, seitliche und untere Folienoberfläche. Die Luftstromregelung steuert sowohl die Luftgeschwindigkeit als auch die Einwirkzeit und stellt sicher, dass die Wärme auch vertiefte Bereiche erreicht, ohne leichte Produkte zu verschieben oder die Versiegelung zu belasten.
Die Folie kühlt kurz nach dem Verlassen des beheizten Abschnitts ab. Diese Abkühlung stabilisiert die geschrumpfte Struktur und sorgt für die Folienstraffung um das Bündel. Ein korrekt eingestellter Prozess erzeugt eine klare, sichere Verpackung mit glatten Oberflächen, definierten Kanten und ausreichender Haltekraft für Handhabung, Transport und Lagerung.
Wie Sensoren die Genauigkeit bei der Bündelverpackung sicherstellen
Sensoren gewährleisten die Genauigkeit der Bündelverpackung, indem sie an jedem kritischen Übergabepunkt die Produktposition, die Folienregisterung und das Maschinentiming überprüfen. Photoelektrische Sensoren erfassen eingehende Produktgruppen und bestätigen Anzahl, Abstand und Ausrichtung, bevor der Einlauförderer sie in den Folienbereich transportiert. Encodersignale synchronisieren die Fördergeschwindigkeit, die Bewegung der Siegelbacken und die Schneidzyklen und verhindern Abweichungen zwischen Produktfluss und Folienvorschub.
Folienmarkensensoren lesen gedruckte Registermarken oder Kontrastunterschiede, um Grafiken, Perforationen und Schnittlinien gleichmäßig zu positionieren. Näherungssensoren bestätigen die Position von Führungen, Schiebern und Siegelbaugruppen, während Temperatursensoren Messwerte für kontrollierte Siegelbedingungen liefern. Die Echtzeitüberwachung vergleicht Sensordaten mit programmierten Betriebsparametern und sendet Korrekturbefehle an die Maschinensteuerung, wenn Werte sich den Toleranzgrenzen nähern.
Eine zuverlässige Leistung hängt von der Sensorkalibrierung in festgelegten Intervallen ab. Die Kalibrierung legt Erkennungsschwellen, Reaktionszeiten und Referenzpositionen für das jeweilige Produkt, die Folie und die Liniengeschwindigkeit fest. Dieses koordinierte Messsystem unterstützt eine wiederholbare Bündelbildung und eine gleichbleibende Verpackungspräsentation während der gesamten Produktion.
Häufige Probleme bei der Bündelverpackung und Lösungen
Häufige Probleme bei der Bündelverpackung entstehen typischerweise durch einen nicht abgestimmten Produktfluss, ungleichmäßige Folienführung, instabile Siegelbedingungen oder Timingfehler zwischen Förderbändern und Siegelkomponenten. Der Produktabstand sollte am Einlauf überprüft werden, da unregelmäßige Abstände zu einer Fehlverpackung, einer schiefen Bündelbildung oder einer unvollständigen Folienumhüllung führen können. Führungsschienen, Taktbänder und Sensorpositionen müssen angepasst werden, um einen zentrierten Produktlauf zu gewährleisten.
Ausrichtungsabweichungen der Folienbahn werden durch die Überprüfung der Rollenmontage, der Tänzerspannung, der Kalibrierung der Kantensteuerung und des Drucks der Zugbänder korrigiert. Übermäßiger Folienabfall weist häufig auf eine falsche Schnittlänge, eine mangelhafte Registersteuerung oder rutschende Antriebsrollen hin; Encoder-Rückmeldung und Folienvorschubeinstellungen sollten neu kalibriert werden.
Siegelmängel, einschließlich schwacher Nähte, Durchbrennen und Faltenbildung, erfordern eine Prüfung der Siegeltemperatur, der Verweilzeit, des Backendrucks und der Folienspezifikation. Verunreinigte Siegelflächen müssen gereinigt werden, während verschlissene PTFE-Abdeckungen oder Heizelemente ersetzt werden sollten. Anschließend sollte die Synchronisierung von Förderband und Siegelstation bei Produktionsgeschwindigkeit getestet werden, um einen gleichmäßigen Bündeltransfer, eine korrekte Positionierung und einen zuverlässigen Verschluss zu bestätigen.
Kallfass ist als fachliches Redaktionsmitglied auf industrie-verfahren.de tätig und bringt fundiertes Praxiswissen aus der industriellen Verpackungstechnik in die redaktionelle Arbeit ein. Der thematische Schwerpunkt liegt auf Verpackungsmaschinen, automatisierten Verpackungsprozessen, Folien- und Papierverpackungen, Schrumpftechnik sowie der Integration von Verpackungslösungen in industrielle Produktionsabläufe. Dabei fließen Erfahrungen aus unterschiedlichen Branchen und Anwendungsbereichen in die fachliche Aufbereitung der Themen ein. Für industrie-verfahren.de erstellt und begleitet die Kallfass Verpackungsmaschinen Beiträge, die technische Zusammenhänge verständlich erklären, Verfahren einordnen und Fachwissen für Leserinnen und Leser aus Industrie, Produktion, Technik und Automatisierung zugänglich machen.